凸轮机改造|Φ1×17mm 深孔加工不再断刀,4 万转高速主轴免改刀座
发表时间:2026-10-14 10:32:00
凸轮机改造|Φ1×17mm 深孔加工不再断刀,4 万转高速主轴免改刀座
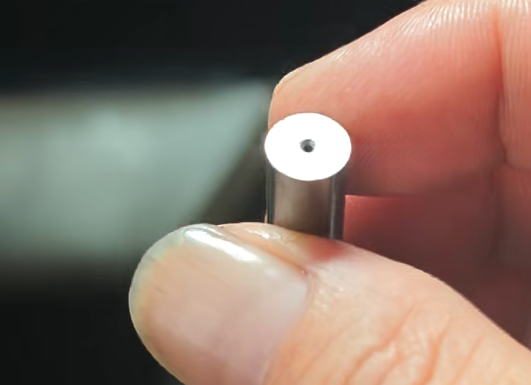
凸轮机加工 Φ1×17mm 小径深孔,长径比高达 17:1,是量产难点。1mm 微钻刚性弱,原配主轴跳动大易造成钻头偏摆折断;深孔内部排屑不畅、散热差,堵屑烧刀频发,还容易出现孔轴线歪斜、孔径不稳定、内壁粗糙等问题,频繁停机换刀,良品率和生产效率难以兼顾。
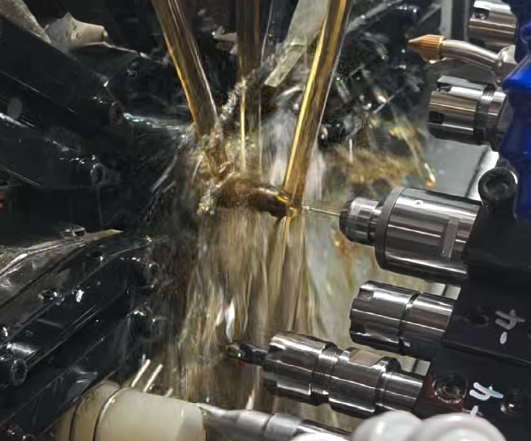
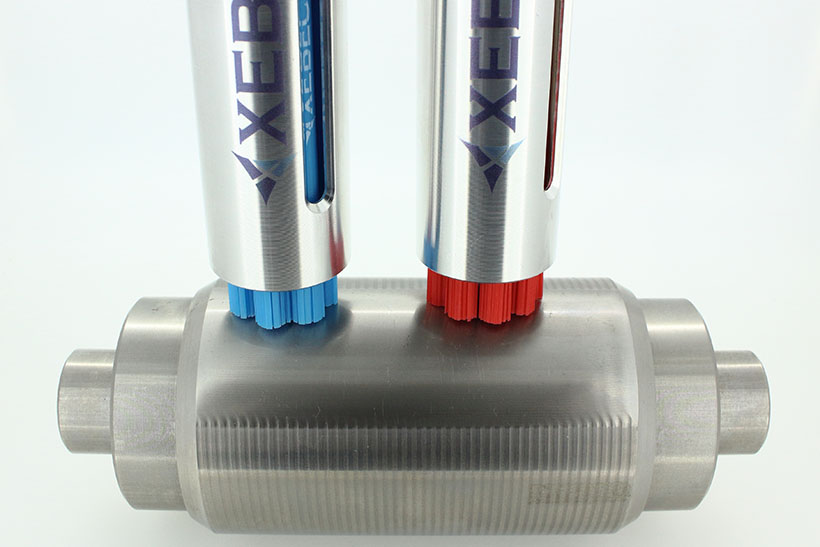
加装 MSIY-3040C 4 万转高速电主轴,轻松攻克微孔加工痛点。主轴外径 30mm,可直接装入凸轮机原有刀座孔,无需改动刀座,改造便捷,快速实现设备升级。40000r/min 高转速实现轻快剪切,降低切削挤压,减小微钻承受侧向力,有效抑制钻头偏摆,提升孔直线度与内壁光洁度,大幅降低断刀概率。
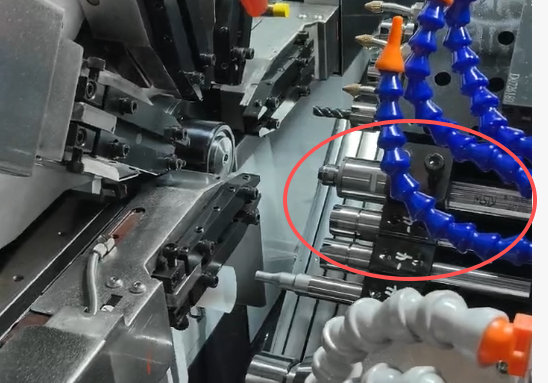
紧凑结构适配凸轮机狭小加工空间,适合批量微孔持续加工。春亨工具配套工艺方案,优化啄钻、冷却参数,减少堵屑缺陷,帮助工厂稳定小径深孔量产,降低刀具损耗与报废成本。
相关资讯18124698426
- 不知如何选择NAKANISH高速主轴?春亨小编告诉您!
- 汽车保险杠打孔用NAKANISHI主轴,降低机器人成本
- 国产D型硬度计与进口D型硬度计有何区别?
- 硅胶合模线用MSIY-40浮动主轴,表面质量好
- 自动化鞋底打磨,用日本fine-techno浮动打磨电主轴
网友热评18124698426
相关产品18124698426